
铣工
6 生产制造及有关人员 > 6-18 机械制造基础加工人员 > 6-18-01 机械冷加工人员
- 职业概况
- 基本要求
- 职业功能
- 权重表
- 关联政策

职业名称
铣工

职业编码
6-18-01-02

职业技能等级
五个等级

受教育程度
初中(或相当文化)
职业概况

职业定义
操作铣床对工件进行切削加工的人员。

职业环境条件
室内、常温。

职业能力特征
具有较强的学习能力、表达能力、计算能力、空间感,形体知 觉及色觉正常,手指、手臂灵活,动作协调、准确。
职业技能鉴定要求

鉴定方式
分为理论知识考试、技能考核以及综合评审。理论知识考试以
笔试、机考等方式为主,主要考核从业人员从事本职业应掌握的基
本要求和相关知识要求;技能考核主要采用现场操作、模拟操作等
方式进行,主要考核从业人员从事本职业应具备的技能水平;综合
评审主要针对技师和高级技师,通常采取审阅申报材料、答辩等方
式进行全面评议和审查。
理论知识考试、技能考核和综合评审均实行百分制,成绩皆达
60分(含)以上者为合格。

监考人员、考评人员和考生
理论知识考试的监考人员与考生配比为1:15,且每个考场不少
于2名监考人员;技能考核的考评人员与考生配比为1:5,且考评
人员为3人(含)以上单数;综合评审委员为3人(含)以上单数。

鉴定时间
理论知识考试时间不少于90 min; 技能考核时间为:五级/初级
工不少于240 min, 四级/中级工不少于300 min, 三级/高级工不少
于360 min,二级/技师不少于420 min, 一级/高级技师不少于300 min; 综合评审时间不少于30 min。

鉴定场所设备
理论知识考试在标准教室进行;技能考核在配备精度合格的铣
床(数控铣床)、夹具、刀具、量具、量仪、机床附件和必要工具的
场所进行 。
推荐课程

暂无推荐课程
推荐招生计划
暂无推荐招生计划
职业道德
2.1.1 职业道德基本知识
2.1.2 职业守则
(1)遵纪守法,敬业爱岗。
(2)努力学习,争做工匠。
(3)遵守规程,执行工艺。
(4)文明操作,爱护机床。
(5)安全生产,环保兴邦。
基础知识
2.2.1 机械制图知识
(1)投影的基本特性和机械制图方法。
(2)零件图和装配图知识。
2.2.2 公差配合与技术测量知识
(1)互换性知识。
(2)尺寸公差、形状公差、位置公差和表面结构要求的基本术
语、定义及标注方法。
(3)量具与测量方法的分类及选择、常用测量器具的使用方法。
2.2.3 常用工程材料及新材料知识
(1)工程材料的分类。
(2)常用工程材料的代号、特性、适用范围。
(3)识别工件材质的方法。
(4)复合材料等新材料知识。
2.2.4 冷、热处理及表面强化处理知识
(1)冷、热处理的方法、目的及选用方法。
(2)表面强化处理的方法。
2.2.5 机构与机械传动知识
(1)常用机构与机械零件知识。
(2)常用机械传动的工作原理、结构特点、适用范围。
2.2.6 液(气)压传动知识
(1)液(气)压传动的基本原理、结构特点。
(2)液(气)压元件和基本回路知识。
(3)液(气)压传动在铣床(数控铣床)及附件上的应用知
识。
2.2.7 机械加工工艺基础知识
(1)金属切削原理、加工方法及常用加工设备知识。
(2)切削刀具知识。
(3)工件的定位、装夹及机床夹具知识。
(4)机械加工工艺规程知识和机械加工工艺的制定方法。
2.2.8 钳工基础知识
(1)划线知识。
(2)钳工加工知识(锉削、锯削、钻孔、铰孔、攻螺纹、套螺
纹 等 ) 。
2.2.9 电工知识
(1)通用设备常用电气元件的种类及用途。
(2)电气控制基础知识。
(3 )机床安全用电知识。
2.2.10 安全文明生产与环境保护知识
(1)现场文明生产要求。
(2)安全操作与劳动保护知识。
(3)环境保护知识。
2.2.11 质量管理知识
(1)全面质量管理基础知识。
(2)质量方针及岗位的质量要求。
(3)操作过程中的质量分析与控制。
2.2.12 相关法律、法规知识
(1)《中华人民共和国劳动法》相关知识。
(2)《中华人民共和国劳动合同法》相关知识。
推荐课程
暂无推荐课程
推荐招生计划
暂无推荐招生计划
五级
四级
三级
二级
一级
申报条件
具备以下条件之一者,可申报五级/初级工:
(1)累计从事本职业或相关职业工作1年(含)以上。
(2)本职业或相关职业学徒期满。
职业功能
- 普通铣床
- 数控铣床
| 职业功能 | 工作内容 | 技能要求 | 相关知识要求 |
|---|---|---|---|
| 平面和连接面加工 | 1.1工艺准备 |
1.1.1能操作普通铣床进
行试运转
1.1.2能根据工件材料和
加工内容,选择刀具材料
1.1.3能根据平面、连接
面、角度面的加工性质选择
铣刀类型并装夹铣刀
1.1.4能刃磨单体端铣刀
并装夹、调整盘式端铣刀
1.1.5能对矩形体、圆柱
体、多面体等工件进行定位
1.1.6能使用平口钳或压
板、螺栓装夹工件
1.1.7能选择切削液 |
1.1.1普通铣床的种类、
型号、基本机械结构
1.1.2常用刀具材料的
名称、牌号含义及选择原
则
1.1.3铣刀种类及选用
原则,铣刀几何角度的定
义,铣刀的装夹方法
1.1.4单体端铣刀的刃
磨方法,盘式端铣刀的调
整方法
1.1.5矩形体、圆柱体、
多面体等的定位原理及方
法
1.1.6切削液的作用、
种类和选用 |
1.2铣削矩形工件 |
1.2.1能使用端铣刀、圆
柱铣刀、立铣刀铣削矩形工
件并达到以下要求:
(1)尺寸公差等级: IT9
(2)垂直度、平行度公
差等级:8
( 3 ) 表 面 粗 糙 度 :
Ra3.2 μm
1.2.2能使用端铣刀、圆
柱铣刀、立铣刀铣削连接
面,并达到以下要求:
(1)尺寸公差等级: IT9
(2)垂直度、平行度公
差等级:8
( 3 ) 表 面 粗 糙 度 :
Ra3.2 μm |
1.2.1顺铣、逆铣的概
念及适用原则
1.2.2铣削用量及选择
方法
1.2.3矩形工件、连接
面的铣削方法 | |
1.3铣削斜面及角度面 |
1.3.1能使用端铣刀、立
铣刀、角度铣刀铣削楔铁等
单一斜面,并达到以下要求:
(1)尺寸公差等级: IT11
(2)倾斜度公差:±10′
( 3 ) 表 面 粗 糙 度 :
Ra3.2 μm
1.3.2能使用端铣刀、立
铣刀铣削正六方体等多面体
和角度面,并达到以下要求:
(1)尺寸公差等级: IT9
(2)平行度公差等级:8
(3)角度公差:±6'
( 4 ) 表 面 粗 糙 度 :
Ra3.2μm |
1.3.1斜面及角度面工
件的装夹及找正方法
1.3.2铣头或工作台角
度的调整方法
1.3.3万能分度头的工
作原理、结构
1.3.4简单分度法(角
度分度法)
1.3.5多面体的铣削方
法
1.3.6铣削角度面时的
尺寸计算和调整方法 | |
1.4精度检验及误差分析 |
1.4.1能使用游标卡尺、
万能角度尺等通用量具对矩
形工件、连接面、斜面的尺
寸和形状、位置进行精度检
验
1.4.2能运用比较法检验
表面粗糙度
1.4.3能分析工件产生尺
寸、形状、位置误差的原因 |
1.4.1游标卡尺、万能
角度尺等通用量具的结构、
读数原理、读数方法
1.4.2矩形工件、连接
面、斜面的精度检验方法
及量具的选择和使用方法
1.4.3铣削平面、连接
面、角度面时减小产生尺
寸误差的方法 | |
| 台阶和槽加工 | 2.1工艺准备 |
2.1.1能根据工件的几何
形状确定装夹形式及夹具类
型
2.1.2能根据台阶和槽的
具体加工内容选择铣削刀具 |
铣削台阶和槽类铣刀的
种类及选择原则 |
2.2铣削台阶 |
2.2.1能使用立铣刀、三
面刃铣刀铣削单级台阶,并
达到以下要求:
(1)尺寸公差等级: IT9
(2)垂直度、平行度公
差等级:7
(3)对称度公差等级:9
(4)表 面 粗 糙 度:
Ra3.2 μm
2.2.2能使用成对铣刀铣
削等高肩台,并达到以下要
求 :
(1)尺寸公差等级: IT9
(2)垂直度、平行度公
差等级:7
(3)对称度公差等级:9
( 4 ) 表 面 粗 糙 度 :
Ra3.2 μm |
2.2.1台阶的铣削方法
2.2.2成对铣刀的装夹
与调整方法 | |
2.3铣削键槽 |
2.3.1能使用键槽铣刀、
立铣刀、三面刃铣刀铣削通
键槽、半封闭键槽、封闭键
槽,并达到以下要求:
(1)尺寸公差等级:IT9
(2)平行度公差等级:8
(3)对称度公差等级:9
( 4 ) 表 面 粗 糙 度 :
Ra3.2 μm
2.3.2能使用半圆键槽铣
刀、T形铣刀铣削半圆键
槽,并达到以下要求:
(1)尺寸公差等级:IT9
(2)平行度公差等级:8
(3)对称度公差等级:9
( 4 ) 表 面 粗 糙 度 :
Ra3.2 μm |
2.3.1铣削键槽的对刀
方法
2.3.2键槽的铣削方法 | |
2.4铣削直角沟槽 |
2.4.1能使用三面刃铣
刀、组合铣刀铣削直角通
槽、直角斜槽,并达到以下
要求:
(1)尺寸公差等级:IT9
(2)平行度公差等级:7
(3)对称度公差等级:9
(4)表 面 粗糙 度:
Ra3.2 μm
2.4.2能使用立铣刀、键
槽铣刀铣削直角半通槽、封
闭槽,并达到以下要求:
(1)尺寸公差等级:IT9
(2)平行度公差等级:7
(3)对称度公差等级:9
( 4 ) 表 面 粗 糙 度 :
Ra3.2 μm |
2.4.1立铣刀外径尺寸
的测量方法
2.4.2直角沟槽的铣削
方法 | |
2.5铣削特形沟槽 |
2.5.1能使用立铣刀、三
面刃铣刀、角度铣刀铣削V
形槽,并达到以下要求:
(1)尺寸公差等级: IT11
(2)平行度公差等级:7
(3)对称度公差等级:9
( 4 ) 表 面 粗 糙 度 :
Ra3.2 μm
2.5.2能使用T形铣刀铣
削T形槽,并达到以下要
求 :
(1)尺寸公差等级: IT11
(2)平行度公差等级:7
(3)对称度公差等级:9
( 4 ) 表 面 粗 糙 度 :
Ra3.2 μm |
2.5.1V形槽的铣削方
法及相关计算
2.5.2T形槽的铣削方法
及相关计算 | |
2.6精度检验及误差分析 |
2.6.1能使用深度游标卡
尺、外径千分尺对台阶尺寸
进行精度检验
2.6.2能使用游标卡尺、
深度游标卡尺、量规、样板
对槽的尺寸和形状、位置进
行精度检验
2.6.3能分析台阶、槽加
工后产生尺寸和形状、位置
误差的原因 |
2.6.1台阶的精度检验
方法及量具的选择和使用
方法
2.6.2键槽的精度检验
方法及量具的选择和使用
方法
2.6.3直角沟槽的精度
检验方法及量具的选择和
使用方法
2.6.4特形沟槽的精度
检验方法及量具的选择和
使用方法
2.6.5铣削台阶、槽时
减小形状、位置误差的方法 | |
| 刻线与工件切断 | 3.1工艺准备 |
3.1.1能根据工件图样及
技术要求选择刻线刀具
3.1.2能根据被切断工件
加工要求选择铣削方法 |
3.1.1刻线刀具的种类
与装夹方法
3.1.2切断刀具的种类 |
3.2工件刻线 |
3.2.1能使用万能分度
头、刻线刀、双角铣刀在圆
柱面、圆锥面上刻线,并达
到以下要求:
(1)尺寸公差等级: IT9
(2)对称度公差等级:9
(3)角度公差:±6'
3.2.2能使用刻线刀、双
角铣刀在平面上刻线,并达
到以下要求:
(1)尺寸公差等级: IT9
(2)对称度公差等级:9
(3)角度公差:±6' |
提高刻线精度与美观度
的工艺知识 | |
3.3工件切断及窄槽铣削 |
3.3.1能使用锯片铣刀切
断工件
3.3.2能使用锯片铣刀铣
削窄槽,并达到以下要求:
(1)尺寸公差等级: IT9
(2)平行度、对称度公
差等级:9
( 3 ) 表 面 粗 糙 度 : R a
6.3μm |
3.3.1锯片铣刀的选择
和装夹方法
3.3.2工件的切断方法
3.3.3锯片铣刀铣窄槽
的方法及注意事项 | |
3.4精度检验及误差分析 |
3.4.1能使用游标卡尺、
游标高度尺对刻线、窄槽的
尺寸和位置进行精度检验
3.4.2能对切断后工件的
尺寸进行精度检验
3.4.3能分析窄槽加工后
产生尺寸和形态、位置误差
的原因 |
3.4.1工件刻线的精度
检验方法
3.4.2窄槽的精度检验
方法
3.4.3铣削窄槽时减小
尺寸和形状、位置误差的
方法 | |
| 齿形加工 | 4.1工艺准备 |
4.1.1能识读直齿圆柱齿
轮、花键轴的零件图样和技
术要求
4.1.2能使用万能分度头
装夹直齿圆柱齿轮、花键轴
4.1.3能选择铣削直齿圆
柱齿轮的刀具
4.1.4能选择铣削花键轴
的刀具 |
4.1.1直齿圆柱齿轮的
装夹与找正方法
4.1.2花键轴的装夹与
找正方法
4.1.3铣削直齿圆柱齿
轮的刀具种类及选择原则
4.1.4铣削花键轴的刀
具种类及选择原则 |
4.2铣削直齿圆柱齿轮 |
4.2.1能使用齿轮盘铣刀
铣削直齿圆柱齿轮,并达到
以下要求:
(1)精度等级:11FJ
( 2 ) 表 面 粗 糙 度 :
Ra3.2 μm
4.2.2能使用指状铣刀铣
削直齿圆柱齿轮,并达到以
下要求:
(1)精度等级:11FJ
( 2 ) 表 面 粗 糙 度 :
Ra3.2 μm |
4.2.1直齿圆柱齿轮的
铣削方法
4.2.2万能分度头的计
算与挂轮知识 | |
4.3铣削花键轴 |
4.3.1能使用立铣刀、三
面刃铣刀粗铣花键轴,并达
到以下要求:
(1)键宽尺寸公差等级:
IT10,小径公差等级: IT12
(2)平行度公差等级:7
(3)对称度公差等级:9
(4)齿侧表面粗糙度:
Ra3.2 μm
4.3.2能使用成形铣刀、
组合铣刀粗铣花键轴,并达
到以下要求:
(1)键宽尺寸公差等级:
IT10,小径公差等级: IT12
(2)平行度公差等级:7
(3)对称度公差等级:9
(4)齿侧表面粗糙度:
Ra3.2 μm |
4.3.1花键轴铣刀的选
择方法
4.3.2三面刃成组铣刀
铣削花键轴的方法 | |
4.4精度检验及误差分析 |
4.4.1能使用游标卡尺、
游标齿厚尺、公法线千分尺
对直齿圆柱齿轮的齿厚、公
法线长度进行精度检验
4.4.2能使用万能分度头
等量具对花键轴分度、键宽
进行精度检验
4.4.3能分析直齿圆柱齿
轮、花键轴加工后产生尺寸
和形状、位置误差的原因 |
4.4.1直齿圆柱齿轮的
精度检验方法及量具的选
择和使用方法
4.4.2花键轴的精度检
验方法及量具的选择和使
用方法
4.4.3铣削直齿圆柱齿
轮、花键轴时减小尺寸和
形状、位置误差的方法 | |
| 设备维护与保养 | 5.1铣床的精度检验与调整 |
5.1.1能恢复铣床工作台
和立铣头的零位
5.1.2能调整铣床工作台
导轨与镶条的间隙 |
5.1.1铣床工作台和立
铣头的调整方法
5.1.2铣床工作台导轨
与镶条间隙的调整方法 |
5.2铣床的日常保养 |
5.2.1能按润滑标识对铣
床进行润滑
5.2.2能清洁铣床及万能
分度头、回转工作台等附件 |
5.2.1润滑油、润滑脂
的种类及选用方法
5.2.2铣床日常维护保
养方法
5.2.3万能分度头、回
转工作台等附件的维护保
养方法 | |
| 孔加工 | -- | -- | -- |
| 成形面、螺旋面和曲面加工 | -- | -- | -- |
| 刀具齿槽加工 | -- | -- | -- |
| 难加工材料加工 | -- | -- | -- |
| 技术管理 | -- | -- | -- |
| 培训与指导 | -- | -- | -- |
| 特形工件加工 | -- | -- | -- |
推荐课程
暂无推荐课程
推荐招生计划
暂无推荐招生计划
- 普通铣床
- 数控铣床
理论知识权重表
| 项目技能等级 | 五级/低级工(%) | 四级/中级工(%) | 三级/高级工(%) | 二级/技师(%) | 一级/高级技师(%) | |
|---|---|---|---|---|---|---|
| 基本要求 | 职业道德 | 5 | 5 | 5 | 5 | 5 |
| 基础知识 | 25 | 20 | 15 | 10 | 5 | |
| 相关知识要求 | 平面和连接面加工 | 20 | 10 | 10 | 0 | 0 |
| 台阶和槽加工 | 20 | 5 | 5 | 0 | 0 | |
| 刻线与工件切断 | 10 | 5 | 0 | 0 | 0 | |
| 齿形加工 | 15 | 10 | 15 | 0 | 0 | |
| 设备维护与保养 | 5 | 5 | 5 | 10 | 10 | |
| 孔加工 | 0 | 10 | 10 | 0 | 0 | |
| 成形面、螺旋面和曲面加工 | 0 | 20 | 25 | 30 | 0 | |
| 刀具齿槽加工 | 0 | 10 | 10 | 0 | 0 | |
| 难加工材料加工 | 0 | 0 | 0 | 15 | 0 | |
| 技术管理 | 0 | 0 | 0 | 20 | 30 | |
| 培训与指导 | 0 | 0 | 0 | 10 | 15 | |
| 特形工件加工 | 0 | 0 | 0 | 0 | 35 | |
技能要求权重表
| 项目技能等级 | 五级/低级工(%) | 四级/中级工(%) | 三级/高级工(%) | 二级/技师(%) | 一级/高级技师(%) | |
|---|---|---|---|---|---|---|
| 基本要求 | 职业道德 | 0 | 0 | 0 | 0 | 0 |
| 基础知识 | 0 | 0 | 0 | 0 | 0 | |
| 相关知识要求 | 平面和连接面加工 | 30 | 10 | 10 | 0 | 0 |
| 台阶和槽加工 | 35 | 10 | 10 | 0 | 0 | |
| 刻线与工件切断 | 10 | 5 | 0 | 0 | 0 | |
| 齿形加工 | 20 | 15 | 20 | 0 | 0 | |
| 设备维护与保养 | 5 | 5 | 5 | 10 | 10 | |
| 孔加工 | 0 | 15 | 15 | 0 | 0 | |
| 成形面、螺旋面和曲面加工 | 0 | 30 | 30 | 30 | 0 | |
| 刀具齿槽加工 | 0 | 10 | 10 | 0 | 0 | |
| 难加工材料加工 | 0 | 0 | 0 | 20 | 0 | |
| 技术管理 | 0 | 0 | 0 | 30 | 35 | |
| 培训与指导 | 0 | 0 | 0 | 10 | 15 | |
| 特形工件加工 | 0 | 0 | 0 | 0 | 40 | |
推荐课程
暂无推荐课程
推荐招生计划
暂无推荐招生计划

人力资源社会保障部修订发布《职称评审管理暂行规定》
0
2026-11-19
近日,人力资源社会保障部印发《关于修改〈职称评审管理暂行规定〉的决定》(以下简称《修改决定》),自2027年1月1日起施行。《职称评审管理暂行规定》(以下简称《暂行规定》)根据《修改决定》作相应修改并重新公布。 《暂行规定》是职称工作的首部部门规章,自2019年施行以来,对依法加强职称评审管理、提高评审科学性和公信力发挥了重要作用。随着人才发展体制机制改革和职称制度改革不断深化,职称评审工作...
全力稳定重点行业用工!多渠道拓宽就业空间
0
2026-11-19
就业是最基本的民生。为加强产业和就业协同,加快构建就业友好型发展方式,扎实推动高质量充分就业取得新进展,实施稳岗扩容提质行动。 全力稳定重点行业用工 这么干 因地制宜 发展制造业吸纳就业 保持制造业合理比重,实施制造业重点产业链高质量发展行动,培育更多专精特新“小巨人”企业、制造业单项冠军企业,吸纳更多劳动者就业创业。 促进产业有序转移,培育中小企业特色产业集群、建设特色产业园区,引导资金、...
深观察:解题人才错配,广东产教评“链”出技能人才新生态
0
2026-11-19
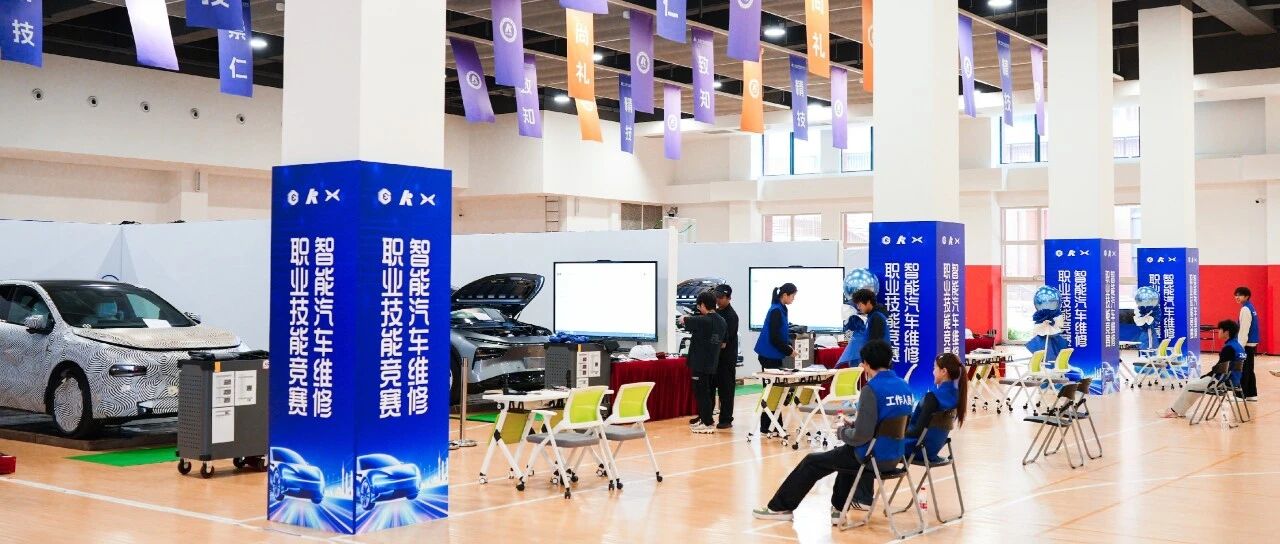
在制造大省广东,一边是新兴产业对高技能人才的渴求,另一边是青年群体寻找合适就业岗位的迷茫。“产业缺青年、青年缺就业”的结构性错配,是困扰实体经济发展的痛点。 破解难题的钥匙,藏在生产一线。自2023年广东省人社厅创新推进产教评技能生态链建设以来,全省已组建168条生态链,联动1100多家企业,累计培育技能人才69万人次。围绕企业真实岗位需求,广东创新“三微”培养体系,拆解最小就业单元,同时支持链主
订立电子劳动合同,如何进行身份认证?
0
2026-11-19
电子劳动合同 是指用人单位与劳动者按照《中华人民共和国劳动合同法》《中华人民共和国民法典》《中华人民共和国电子签名法》等法律法规规定,经协商一致,以可视为书面形式的数据电文为载体,使用可靠的电子签名订立的劳动合同。 依法订立的电子劳动合同 具有法律效力 用人单位与劳动者应当 按照电子劳动合同的约定 全面履行各自的义务 1 订立电子劳动合同, 如何进行身份认证? 《电子劳动合同订立指引》第七条明确,
【人社日课·11月19日】试用期工资可以随意定吗?
0
2026-11-19
特别关注 全力稳定重点行业用工!多渠道拓宽就业空间 点击收听 本期编辑:姜伟伟

江苏淮安:淮阴区技能赋能强本领 提质增收促就业
0
2026-11-19
今年以来,江苏省淮安市淮阴区人社局紧扣市场用工需求和群众就业愿望,深入推进职业技能提升行动,坚持按需施教、分类培训,不断丰富培训工种、创新培训模式,以实打实的技能培训,帮助劳动者练就一技之长,打通技能就业、技能增收、技能成才通道,为全区稳就业、产业高质量发展积蓄人才力量。 坚持供需导向,精准谋划培训项目。淮阴区主动下沉企业、村居开展调研,一方面摸排区内新材料、智能制造等主导产业企业岗位缺口,...
不管你是“I”人还是“E”人,三种方法让你职场高效沟通
0
2026-11-18
初入职场 可能会遇到以下场景 与同事交接工作,已经详细说过很多遍,交付的时候还是出了差错。 部门头脑风暴,明明有很多主意,却无法清晰地表达自己的观点和想法。 跟客户沟通过的方案,在反复对齐修改的过程中却发现双方理解有误…… 在职场中 有效沟通、清晰表达 是提高工作效率和社交质量的 必要技能 三个方法 让沟通更加高效 1 换位思考 职场沟通中,最容易发生的问题,就是站在自己的角度说话,而没有考虑对

中共山东省委组织部 山东省人力资源和社会保障厅关于认真做好2026年度齐鲁高技能人才推荐选拔工作的通知
0
2026-11-18
中共山东省委组织部 山东省人力资源和社会保障厅 关于认真做好2026年度齐鲁高技能人才推荐选拔工作的通知 鲁人社函〔2026〕100号 各市党委组织部、政府人力资源社会保障局,省直有关部门,各省属企业,中央驻鲁有关单位: 为贯彻落实《人力资源社会保障部等七部门关于实施高技能领军人才培育计划的通知》(人社部发〔2024〕29号)和《中共山东省委人才工作领导小组印发〈关于统筹实施齐鲁人才工程的意...
关于对《吉林省职业技能竞赛管理办法(征求意见稿)》公开征求意见的公告
0
2026-11-18
为进一步完善我省高技能人才培养选拔机制,规范职业技能竞赛活动,我厅研究起草了《吉林省职业技能竞赛管理办法(征求意见稿)》,现公开征求意见。反馈意见途径和方式请于12月7日前反馈吉林省人力资源和社会保障厅。 一、电子邮件反馈。将意见建议发送至邮箱:jlrszj@sina.com。 二、信函邮寄反馈。邮寄地址:吉林省长春市南关区亚泰大街3336号金业大厦,吉林省人力资源和社会保障厅职业能...
如何订立集体合同?
0
2026-11-18
用人单位自用工之日起 即与劳动者建立劳动关系 关于集体合同 知识帖请收好! 企业职工一方与用人单位通过平等协商,可以就劳动报酬、工作时间、休息休假、劳动安全卫生、保险福利等事项订立集体合同。 集体合同草案应当提交职工代表大会或者全体职工讨论通过。 集体合同由工会代表企业职工一方 与用人单位订立 尚未建立工会的用人单位 由上级工会指导劳动者推举的代表 与用人单位订立 企业职工一方与用人单位可以订立劳
推荐课程
暂无推荐课程
推荐招生计划
暂无推荐招生计划